蒙牛云南智能工厂落成投产 自动化控制系统开发引领乳业智造新标杆
引言
蒙牛集团在云南布局的智能化工厂正式落成投产,标志着蒙牛在西南地区的产能布局与数字化升级迈出关键一步。该工厂以“智慧、绿色、高效”为核心设计理念,其中自动化控制系统的成功开发与应用成为最大亮点,为乳制品行业智能制造树立了全新标杆。
一、智能工厂落成:蒙牛战略布局的重要落子
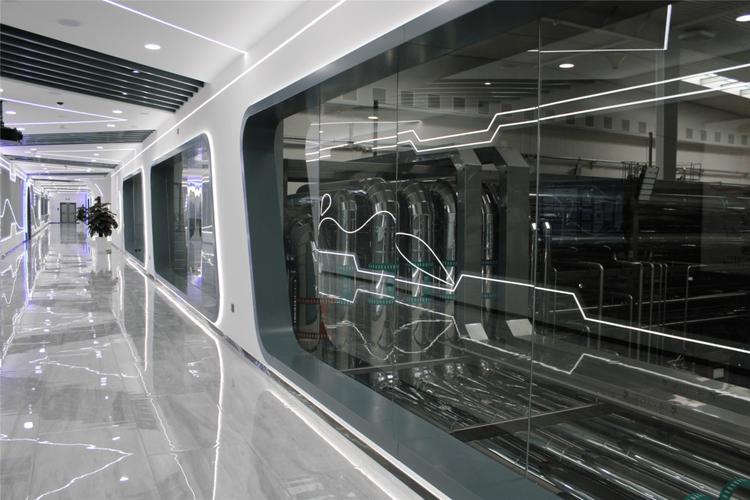
蒙牛云南智能工厂位于云南省曲靖市,是蒙牛在西南地区投资规模最大、智能化程度最高的生产基地之一。工厂占地面积约20万平方米,设计年产能达30万吨,主要生产常温奶、低温奶及特色乳制品。工厂的投产不仅有效缩短了蒙牛产品在西南市场的供应链半径,更通过智能化手段大幅提升生产效率和产品品质。
二、自动化控制系统:智能工厂的“神经中枢”
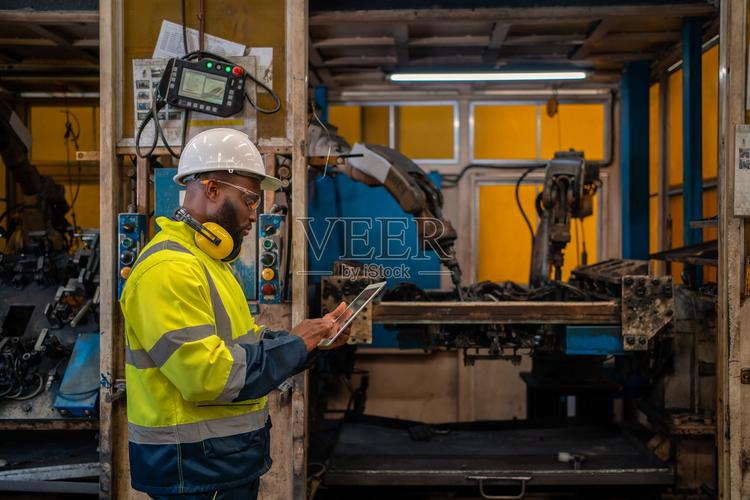
此次投产的智能工厂,其核心驱动力在于自主研发的自动化控制系统。该系统由蒙牛技术团队联合国内顶尖自动化企业共同开发,融合了工业物联网、边缘计算、数字孪生等前沿技术,实现了从原料入厂到成品出库的全流程自动化控制。
1. 系统架构与核心技术
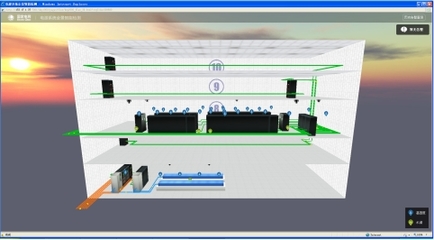
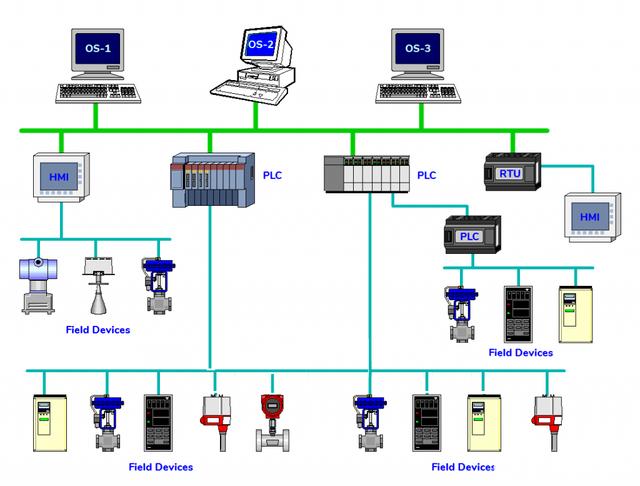
自动化控制系统采用分层分布式架构,分为设备层、控制层、监控层和管理层。设备层部署了超过2000个智能传感器和执行器,实时采集温度、压力、流量、液位等工艺参数;控制层采用高性能PLC(可编程逻辑控制器)和DCS(分布式控制系统),确保毫秒级响应与精准控制;监控层通过SCADA(数据采集与监视控制系统)实现可视化操作;管理层则与MES(制造执行系统)和ERP(企业资源计划)无缝对接,形成闭环管理。
核心技术突破包括:
- 自适应PID控制算法:针对乳品加工中温度、浓度等参数的非线性时变特性,开发了自适应PID算法,使杀菌环节温度控制精度达到±0.5℃,远超行业标准。
- 冗余容错设计:关键控制节点采用双机热备和冗余网络,系统可用性达99.99%,确保连续生产不中断。
- 智能诊断与预测性维护:内置故障诊断专家库,可提前预判设备异常并自动触发维护工单,将非计划停机时间降低60%。
2. 自动化控制系统的应用场景
- 原料接收与预处理:自动化控制系统自动调节收奶温度、流量,并在线检测抗生素、体细胞等指标,不合格原料自动分流。
- 标准化与配料:根据产品配方,系统精确控制各物料的添加比例,误差小于0.1%,确保批次一致性。
- 杀菌与灌装:超高温灭菌机采用全自动控温,灌装线实现无接触式无菌灌装,速度达每小时4万包。
- 包装与仓储:机器人码垛机与AGV(自动导引车)协同作业,成品自动入库并生成 digital twin 库存模型。
三、自动化控制系统开发中的挑战与创新
开发团队在项目过程中面临多重挑战:
- 多品牌设备兼容:工厂引入来自不同厂商的工艺设备,通信协议各异。团队开发了多协议转换网关,统一为OPC UA标准,实现数据互通。
- 高卫生等级要求:乳制品生产对卫生要求极高,控制系统需支持CIP(原位清洗)自动化,并实时监测清洗液浓度与温度。团队设计了专用CIP控制模块,确保清洗效果可追溯。
- 能源优化:为降低能耗,开发了能源管理子系统,通过优化制冷机组、空压机等设备的运行策略,年节电约15%。
四、投产意义与行业影响
蒙牛云南智能工厂的投产,不仅提升了蒙牛在西南市场的竞争力,也为乳业智能制造提供了可复制的自动化控制系统方案。其成功经验表明:
- 智能化是乳业高质量发展的必由之路:通过自动化控制,产品质量稳定性显著提升,人工成本降低30%以上。
- 自主开发能力是核心:蒙牛拥有该系统的自主知识产权,可根据工艺需求快速迭代,避免“卡脖子”风险。
- 绿色制造与智能控制深度融合:系统集成了能耗监测与优化功能,助力工厂实现碳减排目标。
五、未来展望
蒙牛方面表示,云南工厂的成功经验将逐步推广至全国其他生产基地。下一步,团队将重点开发基于AI的工艺参数自优化模块,并探索5G+工业互联网在自动化控制中的深度应用,旨在打造“黑灯工厂”标杆,持续引领中国乳业智能制造升级。
##
蒙牛云南智能工厂的落成投产,是自动化控制系统开发成果的一次集中展现。它证明了国产自动化技术在流程工业中的强大生命力,也为传统乳业向数字化、智能化转型注入了新动能。随着技术的持续演进,蒙牛的“智慧乳业”蓝图正逐步变为现实,为消费者带来更安全、更优质的乳制品。